 EN
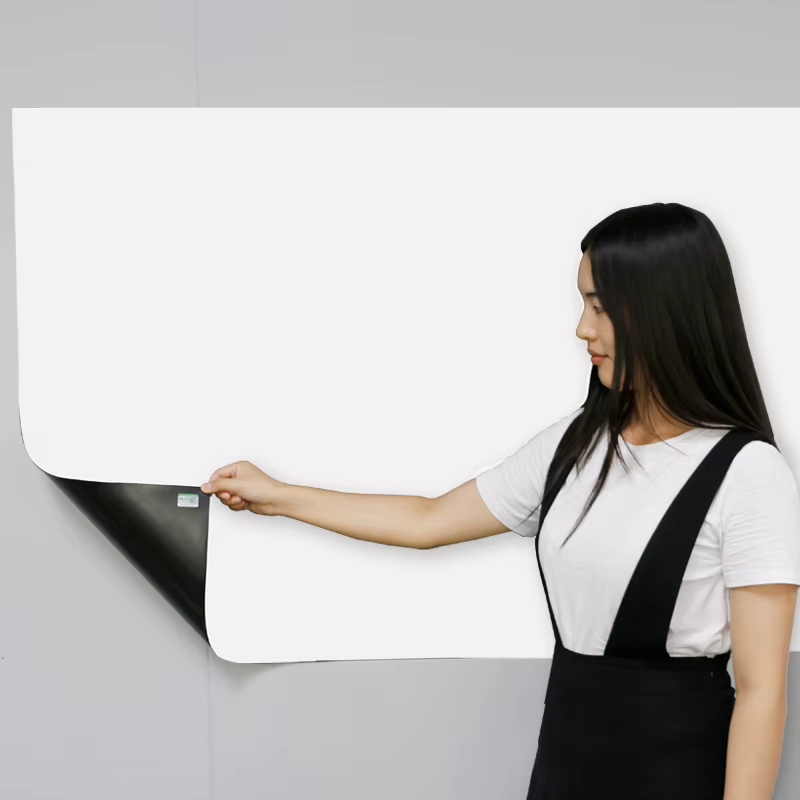
オフィス向け磁気ホワイトボード
貴社の強みや特徴について、お聞かせください。
2026/09/03
ロッテルダムにあるサードパーティ・ロジスティクス企業では、長年にわたりクリップボードでピッキングリストを運用していました。しかし、ある日、通路間でクリップボードが紛失し、在庫の照合に丸一日を費やしてしまいました。解決策はソフトウェアではなく、各ラッキング列の端に設置した磁気ボードでした。このボードには、各棚位置ごとに1枚のカードが磁石で固定され、現在の在庫数と最終移動日が記載されています。6か月後、かつて1時間かかっていた毎日の在庫照合作業は約10分で済むようになりました。なぜなら、在庫数がピッカーが立つ場所——つまり、実際に作業を行う場所——に常に表示されているからです。また、磁気ボードはピッキング面の横、目の高さに設置されているため、意識的に確認しようと思わなくても、自然と数字が目に入るのです。
ロッテルダム拠点では、約40のラッキングベイで、回転の速い消費財を取り扱っています。各ベイの端には、印刷済みのカードホルダーが取り付けられた磁気ボードが設置されています。このボードには、荷位置を示す行、在庫のローテーション日付を示す行、そして破損品や隔離中のパレットなど例外事項を示す行の3つの行があります。この磁気ボードに記載される情報は、ログインも充電済みの端末も、オフィスへの往復移動も必要としないため、シフト交代やスタッフの入れ替わりにも耐えられる仕組みとなっています。チームが、荷位置が数週間ごとに変更されるこの現場で、印刷されたチャートではなく磁気ボードを選んだ理由です。
紙は予測可能な方法で失敗します。破れ、濡れ、紛失し、常に最新版より一つ古い状態です。磁気ホワイトボードは、異なる方法で失敗します。一般的な故障モードには、フォークリフトの振動で緩んでしまうカードホルダーレール、手書きの数字が読めなくなるほどひどく汚れてしまう表面、そして管理するボックス数に比べて小さすぎる表示面があります。また、毎日の書き直しに耐えられないほど薄いドライエラス塗装を施した磁気ホワイトボードは、1か月ほどで文字の消し残り(グレーシャドウ)が目立つようになり、性能が劣化します。
温度と粉塵は、よりゆっくりとした劣化を引き起こします。暖房のない作業場に設置された磁気ホワイトボードは、明け方の結露によりインクが浮き上がり、完全に消去できない水垢状の跡を残します。また、段ボールから出る粉塵が塗装面に付着して灰色に変色するため、梱包作業エリア近くに設置された磁気ホワイトボードは、オフィスの壁に設置されたものと比べて、清掃頻度が2倍必要になります。
倉庫用マグネットボードは、通常、塗装またはラミネート加工された鋼板で、厚さは0.4~0.6mm程度です。表面はホワイトボード仕上げになっており、その下に印刷されたグリッドが施されています。鋼板は強磁性である必要があります。オーステナイト系ステンレス鋼は強磁性ではないため、これにマグネットボードを取り付けると、ボードが滑り落ちてしまいます。マグネットボード自体よりも、カードホルダーに必要な引き抜き力のほうが重要です。振動を伴う作業シフト中でもホルダーが確実に固定されるには、荷重時の単位面積あたり約60~90グラムの引き抜き力が必要です。マグネットボードのシートとカードホルダー用マグネットは、それぞれ異なる規格で評価されることが多いため、別々に仕様を指定してください。
文字では伝えきれない情報を色が担います。隔離は赤、期限が近い在庫はオレンジ、出荷許可済みは緑、補充待ちは青です。磁気ボードの下端には印刷されたカラーキーが付いており、新しく入った一時雇用スタッフでも1分以内にこのシステムを理解できます——壁に情報を掲示する最大の目的は、まさにここにあります。ロッテルダム拠点のすべての磁気ボードで、この4色が統一して使われているため、通路間を移動する作業員が色の意味をいちいち再学習する必要はありません。一方、カラーキーが印刷されていない磁気ボードでは、約2週間で勝手に追加された色が現れ始め、シフトごとに色の意味がばらつき、一貫性が失われてしまいます。カラーキーをパネル上に印刷しておくことはコストゼロであり、議論の余地をなくします。
ISO 9001:2015の第8.5.2条では、製品の状態を製造および納入にわたって識別・トレーサビリティ確保することが求められています。日付入りの移動カードを用いたマグネットボードは、これらのカードを記録として保存または撮影することで、この要求事項を満たします。交代終了時にマグネットボードを撮影すれば、監査員が求める日付付き記録が得られます。安全色の規格についてはANSI Z535.1で定められており、そのためマグネットボード上の隔離表示や危険表示は、自社独自のカラーパレットではなく、この規格に従う必要があります。また、材料の安全な保管についてはOSHA 29 CFR 1910.176(b)が、保管場所および電気機器周辺の離隔距離についてはNFPA 1が規定しています。したがって、ボードの設置位置は通路や消火設備を絶対に塞いでしまってはなりません。
ボードのサイズをボックスの数に合わせ、各配置場所に1行ずつ確保し、予備の行も設けてください。また、磁気ボードを注文する前に、取り付け面が磁性体(鉄系)で平滑であることを確認してください。サプライヤーには、鋼板の厚さ(ゲージ)、コーティングの種類、および磁気ボードと併売されるホルダーの引き剥がし力(プルフォース)数値を必ず確認してください。高天井照明下では、光沢仕上げよりもマット仕上げの磁気ボードの方が、手書きの数字が見やすくなります(光沢仕上げでは、手書き文字に「ホットスポット」が生じるため)。また、磁気ボードにラッキング用のアングル支柱への固定具が付属しているかを確認してください。ほとんどの支柱では、ネジではなくバンドクランプによる固定が必要です。
磁気ホワイトボードは、週に1回、湿った布と専用クリーナーで拭き取ってください。有機溶剤を多く含むスプレーを使うと、残像(ゴースト)の原因となる膜が残ります。また、月に1回は、すべてのラベルホルダーがしっかりと保持できていること、および磁気ホワイトボードが取り付け金具上でずれていないことを確認してください。消去した数字がきれいに落ちなくなるようになったら、その磁気ホワイトボードは交換時期です。読み取れない数量表示は、そもそもボードがない状態よりも問題があります。破損したパネルを同じシフト内で交換できるよう、備品棚に予備の磁気ホワイトボードを常備しておいてください。U&U Magnetic Technology社では、ISO 9001認証に基づき磁気ホワイトボードおよびラベルホルダーを供給しており、REACHおよびRoHSに関する証明書も提供しています。これは現場が監査を受けた際に重要となります。
磁気ボードは炭素鋼およびフェライト系ステンレス鋼製の支柱には固定できますが、食品・医薬品用ラッキングで一般的なオーステナイト系ステンレス鋼には固定できません。まず目立たない場所で簡易磁石を試してみてください。支柱が非磁性の場合、ボルトまたはバンドクランプで薄い鋼板のサブパネルを取り付け、その上に磁気ボードを設置します。
磁気ボードに取り付けたカードホルダーは、接触面積あたり約60~90グラムの保持力を有している必要があります。保持力が小さいと、フォークリフトの振動により徐々に滑り落ち、作業中盤までには床に落下してしまいます。ボードとホルダーの磁力は通常異なるため、ホルダーの保持力数値はサプライヤーに別途確認してください。
1つの棚位置ごとに1行、例外対応用に2行の余裕を確保し、その行数と読みやすい行間を実現できる最小サイズの磁気ボードを選定します。単一のバーコード(単一の収容エリア)には、40cm×60cmのパネルが最も適しています。最もよくある仕様ミスはサイズが小さすぎることで、狭すぎる磁気ボードは更新されなくなります。
磁気ボードはISO 9001:2015の第8.5.2条(識別およびトレーサビリティ)に対応しますが、カード自体は作業用文書です。各シフト終了時に写真を撮影するか、ファイルに保存して、日付付きの状態記録を残す必要があります。ボード単体では現在の状態のみが示されますが、保存された画像には履歴が記録されており、これは監査員が確認するポイントです。
マグネットボードは、週に1回、湿った布と専用のホワイトボードクリーナーで拭き取ってください。毎日の書き直しにより、溶剤による薄膜が蓄積され、かすみ(ゴースト)が発生します。そのため、軽い週1回の清掃で、表面コーティングを傷つけるような強いこすり洗いを防ぐことができます。研磨性のスポンジやパッドは、表面に永久的な傷をつけ、その後の清掃を困難にするため、使用しないでください。
マグネットボードは、コーティング材および接着剤が対象の温度範囲に対応していれば、冷却・冷凍環境下でも使用可能です。ただし、実際の問題は結露です。そのため、エッジ部が密閉構造のものを選定し、各シフト開始時にパネル表面の結露を拭き取ってください。フェライト磁石は低温下でも磁力を維持しますが、一部のポリマー製裏打ち製品は低温で硬くなり、反りやすくなります。
2026/08/20
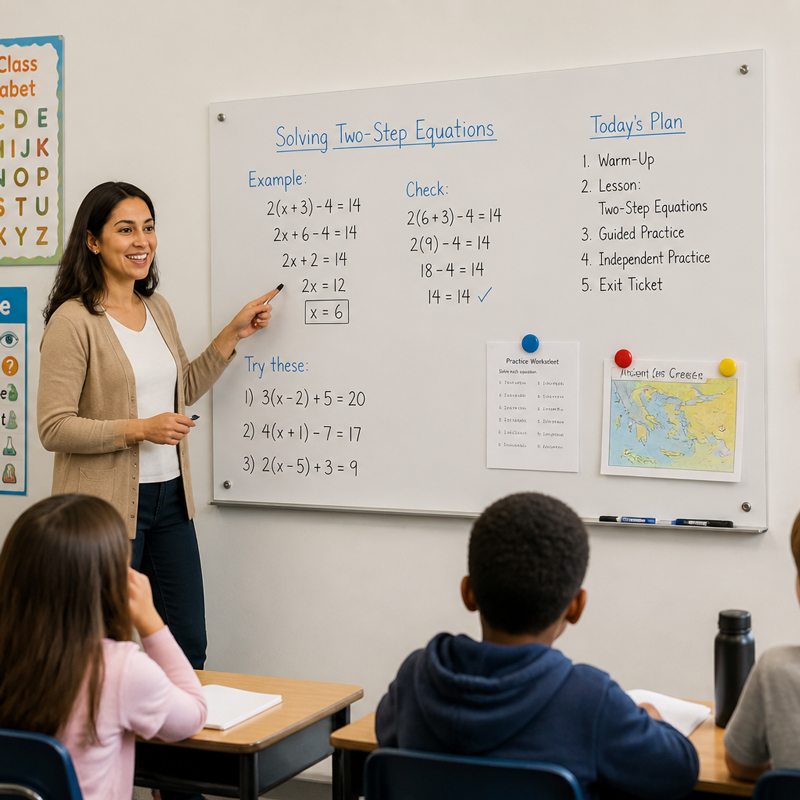
教育現場、アジャイルなオフィス、小売店、医療施設など、さまざまなシーンで柔軟かつ再配置可能なホワイトボーディング機能を実現。切断可能・磁気対応・認証済み——今すぐ無料のB2Bサンプルを請求してください。
2026/10/10
2027年テクスチャーマグネットコレクションと限定展示プロモーションをご紹介します。世界中のパートナー企業および大切なお客様へ。深セン・U&Uマグネットテクノロジー有限公司(ブランド名:UCMD)が正式に出展することをお知らせいたします……
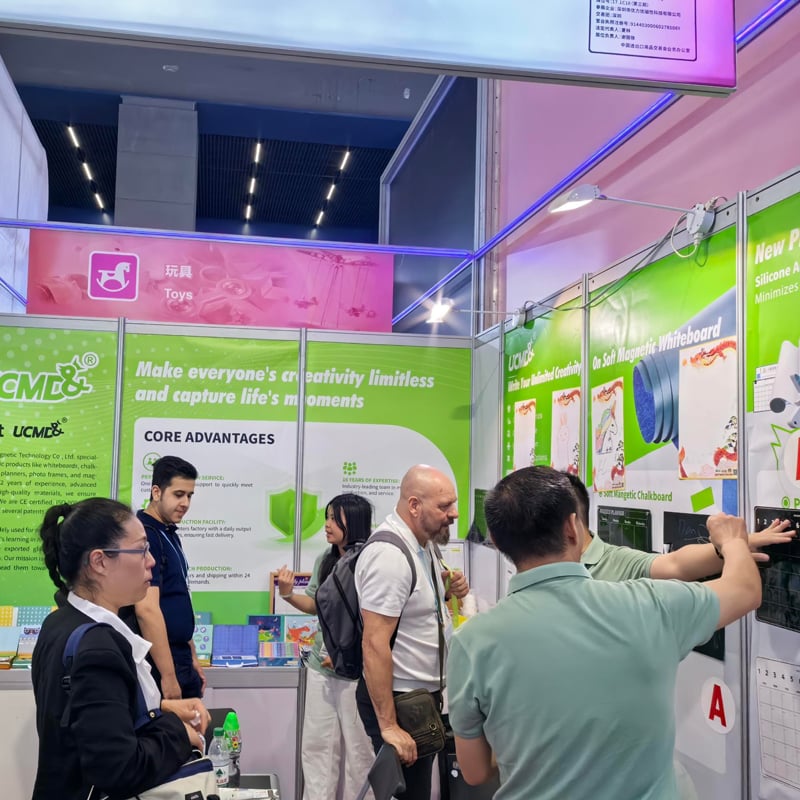
2026/08/19
UCMD®が、広州国際見本市を活用して磁気式教育・ライフスタイル製品を紹介し、世界中のバイヤーからの信頼を築き、OEM/ODM提携を推進する方法をご覧ください。認証済み・カスタマイズ可能なソリューションをぜひご確認ください。
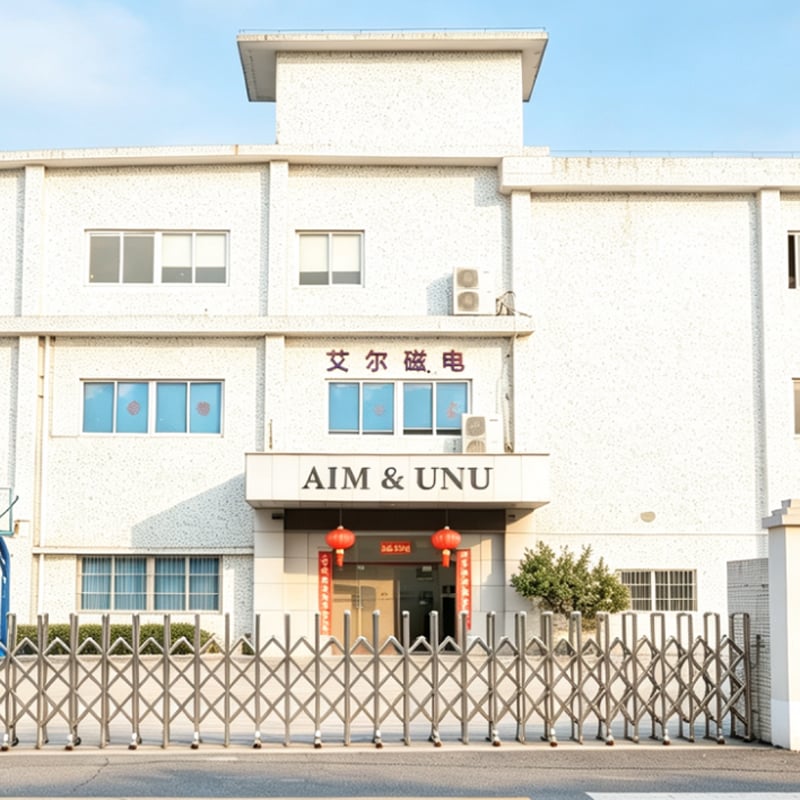
2026/08/28
人・地球・誠実さへの当社の取り組み 深センU&U磁気技術有限公司(UCMD®)では、製品を「どのように」作るかが、「何を」作るかと同様に重要であると考えています。深セン市宝安区の当社工場から、お客様の手元に届くまで……

貴社の強みや特徴について、お聞かせください。

貴社の強みや特徴について、お聞かせください。

貴社の強みや特徴について、お聞かせください。

貴社の強みや特徴について、お聞かせください。

貴社の強みや特徴について、お聞かせください。

貴社の強みや特徴について、お聞かせください。

