 EN
تختههای سفید مغناطیسی برای ادارهها
لطفاً درباره مزایا و ویژگیهای شرکت خود به ما اطلاع دهید.
2026/09/03
یک فروشگاه تابلوسازی در گدانسک پس از اینکه یک مشتری در مورد آسیب به رنگ یک ون اجارهای شکایت کرد، از وینیل چسبنده به ورق مغناطیسی برای پنلهای خودرو تغییر کرد. این فروشگاه اکنون رولهای آهنربای لاستیکی را در دو ضخامت نگه میدارد و پنلها را به سفارش برش میدهد. این ماده یک آهنربای جامد به شکل یادبود یخچال نیست: این ماده پودر فریت استرانسیم یا باریم است که در یک چسب نیتریل یا PVC پراکنده شده و سپس به ورق کالندر یا اکسترود میشود. چون فریت فاز مغناطیسی است و پلیمر تنها حامل است، آهنربای لاستیکی انعطافپذیر باقی میماند و در برابر خوردگی مقاومت میکند، در حالی که نیروی بسیار کمتری در واحد حجم نسبت به یک بلوک نئودیمیوم سینتر شده ایجاد میکند. همین ترکیب است که دقیقاً باعث میشود آهنربای لاستیکی برای تابلوسازی مناسب باشد تا بلند کردن. درک این ساختار توضیح میدهد که چرا آهنربای لاستیکی رفتاری کاملاً متفاوت از یک بلوک سینتر شده سخت دارد.
تختههای ون، تابلوهای سایت و نشانهگذاری موقت فروشگاه همگی از دو رول یکسان تهیه میشوند. قاعدهٔ فروشگاه ساده است: برای سطوح صاف، تمیز و فولاد رنگشده با سرعت پایین از ذخیرهٔ نازک استفاده میشود؛ و برای هر چیزی که در معرض بار باد یا تختههای منحنی قرار میگیرد، از ذخیرهٔ ضخیمتر و ناهمسانالجنس بهره میبرند. این تصمیم تنها یکی، بیشترین کارهای بازگشتی را حذف کرد، زیرا آهنربای لاستیکی که برای کار مورد نظر خیلی نازک باشد، ابتدا در لبهٔ پیشرو بلند میشود و پس از بلند شدن، کاملاً از جا خارج میگردد. اکنون هر تختهٔ آهنربای لاستیکی که فروشگاه میبرد، با سطح و بار خاصی تطبیق داده میشود، نه با قیمت.
چهار حالت خرابی بیشترین شکایات را تشکیل میدهند. ورق در گوشه بلند میشود، زیرا سطح رنگآمیخته تخت نیست. چاپ کمرنگ میشود، زیرا آهنربای لاستیکی پوشش بالایی مقاوم در برابر اُلترaviolet ندارد؛ همچنین آهنربای لاستیکی با سطح بدون پوشش تحت تأثیر اُلترaviolet دچار پودر شدن میشود که به صورت پودر سفید روی چاپ دیده میشود. ورق در هوای سرد سفت و خم میشود، زیرا چسب از ابتدا برای محدودهٔ دمایی مورد نظر مشخص نشده است. و همچنین تابلو روی سطح عمودی به آرامی به سمت پایین میلغزد، زیرا نیروی نگهدارنده با بار متناظر تنظیم نشده است؛ این خرابی را آهنربای لاستیکی ضخیمتر ارزانترین راهحل جلوگیری میکند.
آهنربای لاستیکی همسانالخواص دارای ذرات فریت است که در حین فرآیند کالندرینگ بهصورت تصادفی جهتگیری شدهاند و خواص متوسط و یکسانی در تمام جهات صفحه ایجاد میکنند. آهنربای لاستیکی ناهمسانالخواص دارای ذراتی است که در حین ساخت، تحت تأثیر میدان مغناطیسی همجهت شدهاند؛ این امر خروجی مغناطیسی را در جهت همجهتشده تقریباً دو برابر میکند. انتخاب بین آهنربای لاستیکی همسانالخواص و ناهمسانالخواص مهمترین تصمیم فنی در مشخصات فنی است. این انتخاب با توجه به هزینه و سفتی انجام میشود: مواد اولیه ناهمسانالخواص گرانتر هستند و کمی کمتر خم میشوند، اما در صفحات منحنی یا لرزان عملکرد بسیار بهتری دارند و اکثر خریدارانی که از آهنربای لاستیکی همسانالخواص به ناهمسانالخواص ارتقا مییابند، دوباره به نوع قبلی برنمیگردند.
نیروی نگهدارنده با مساحت سطح تماس و ضخامت تناسب دارد؛ بنابراین یک ورق آهنربای لاستیکی به ضخامت ۱٫۵ میلیمتر، در همان مساحت، چندین برابر ورقی به ضخامت ۰٫۴ میلیمتر را نگه میدارد. نمونههای استاندارد ایزوتروپیک معمولاً حدود ۲۰ تا ۴۰ گرم بر سانتیمتر مربع و نمونههای آنیزوتروپیک تا ۶۰ تا ۹۰ گرم بر سانتیمتر مربع را تحمل میکنند. ورق نازک آهنربای لاستیکی روی سطوح زبر، مساحت تماس خود را از دست میدهد و همین مساحت تماس است که واقعاً نگهدارنده است. دما در دو جهت اهمیت دارد: فریت با افزایش دما به میزان ۱۰ درجه سانتیگراد، چند درصد از خروجی خود را از دست میدهد و اکثر مواد چسبنده زیر دمای حدود منفی ۲۰ درجه سانتیگراد سفتتر و بالاتر از دمای تقریبی ۸۰ درجه سانتیگراد نرمتر میشوند؛ بنابراین آهنربای لاستیکی که برای درِ انبار سرد طراحی شده، باید از ماده چسبندهای متفاوت با آنی استفاده کند که روی ون تحویل نصب میشود.
ویژگیهای مغناطیسی مواد مغناطیس دائمی بر اساس سری استانداردهای آیئیسی ۶۰۴۰۴ اندازهگیری میشوند که نحوهٔ آزمون باقیماندهٔ مغناطیسی (رمنانس)، همچنین مقاومت در برابر خنثیسازی مغناطیسی (کُرشیویتی) و حاصلضرب انرژی را تعریف میکند؛ درخواست مقادیری که به این روش اندازهگیری شدهاند، امکان مقایسهٔ پیشفاکتورها را فراهم میآورد و هیچ آهنربای لاستیکیای نباید تنها بر اساس عدد نیروی کششی خریداری شود. گزارشهای آزمون دستهای برای آهنرباهای لاستیکی باید باقیماندهٔ مغناطیسی و مقاومت در برابر خنثیسازی مغناطیسی را ذکر کنند نه اینکه فقط یک عدد واحد برای نیروی کششی ارائه دهند. فرسایش باندِر پلیمری بر اساس استانداردهای ایزو ۴۸۹۲ و اِیاستیام جی ۱۵۴ برای قرار گرفتن در معرض تابش فرابنفش شتابدار ارزیابی میشود که آزمون مناسبی برای نشانههای بیرونی است. مقررات ریچ و روHS شامل پلاستیسایزرها و فلزات سنگین موجود در باندر و لایهٔ چاپشده میشوند؛ استاندارد اِن ۷۱-۳ زمانی اعمال میشود که محصول ممکن است توسط کودکان لمس شود و استاندارد ایزو ۹۰۰۱ به ثبات فرآیند تولید مربوط میشود.
با سطح شروع کنید: فولاد رنگشده تخت، صفحهای منحنی یا استیل ضدزنگ. با یک آهنربای ساده آزمایش کنید، زیرا استیل ضدزنگ اُستنیتی هیچگونه آهنربای لاستیکی را جذب نمیکند. سپس بار را تعیین کنید: کاغذ و کارت به نیروی کمی نیاز دارند، درحالیکه یک پانل چاپشده در معرض باد به موادی با خواص ناهمسانالجنس نیاز دارد. از تولیدکننده بپرسید که آیا آهنربای لاستیکی پوشش بالایی قابل چاپ دارد یا خیر، زیرا چاپ مستقیم روی سطح بدون پوشش معمولاً در محیطهای بیرونی دوام ندارد. ضخامت، درجه، پوشش بالایی و محدوده دمایی را همزمان مشخص کنید، زیرا آهنربای لاستیکی یک سیستم متشکل از چسب، فریت و پوشش است و نه یک عدد منفرد.
با تیغهای تیز یا قیچیگیری برش بزنید، نه با قیچی، زیرا قیچی لبهی آهنربای لاستیکی را فشار داده و از هم جدا میکند. آن را روی سطحی تمیز، خشک و بدون چربی بچسبانید و از مرکز به سمت بیرون غلتانید تا هوا خارج شود. رولها را صاف و با حمایت کامل نگهداری کنید، هرگز آنها را از یک لبه آویزان نکنید؛ زیرا آهنربای لاستیکی تحت وزن خود به مرور زمان تغییر شکل میدهد. آهنربای لاستیکی که در انبار به صورت پیچیده ذخیره شده است، اغلب را میتوان با قرار دادن زیر تختهای سنگین برای یک روز صاف کرد. چاپ روی این مواد، خود یک مشخصات فنی جداگانه است. چاپ غربالی، جتجوهر حلالپذیر و جتجوهر واکنشپذیر با فرابنفش (UV) هر کدام به پوشش سطحی بهصورت متفاوتی پیوند میخورند؛ بنابراین اگر آهنربای لاستیکی با سیستم جوهر نامناسب چاپ شود، هنگام خمشدن برگه در حین نصب، ترکخورده و از هم میپاشد. فناوری مغناطیسی U&U آهنربای لاستیکی به صورت برگه و رول را تحت استاندارد ISO 9001 و با مستندات REACH و RoHS عرضه میکند، در درجات ایزوتروپیک و آنیزوتروپیک.
آهنربای لاستیکی از پودر فریت استرانسیوم یا باریم در یک رزین نیتریل یا پیویسی تشکیل شده که سپس بهصورت ورق یا نوار انعطافپذیر با فرآیند کالندر یا اکسترود تولید میشود. فریت میدان مغناطیسی را تأمین میکند و پلیمر انعطافپذیری و مقاومت در برابر خوردگی را فراهم میسازد. ازآنجاکه بیشتر حجم آن را رزین تشکیل میدهد، آهنربای لاستیکی ازنظر شدت مغناطیسی در هر واحد حجم بسیار ضعیفتر از آهنربای نئودیمیوم سینترشده است.
آهنربای لاستیکی ایزوتروپ دارای ذرات فریت با جهتگیری تصادفی است و خواص آن در تمام جهات صفحه یکسان و متوسط است. آهنربای لاستیکی آنیزوتروپ در طول فرآیند تولید ذراتش جهتگیری یافتهاند و تقریباً در یک جهت خروجی را دو برابر میکنند. مواد اولیه آنیزوتروپ گرانتر هستند و کمی سفتترند، اما انتخاب مناسبی برای پنلهای منحنی، نشانههای خودرو و هر کاربردی که در معرض ارتعاش قرار میگیرد محسوب میشوند.
ذخیرهٔ معمولی همسان حدود ۲۰ تا ۴۰ گرم در سانتیمتر مربع تماس دارد؛ ذخیرهٔ ناهمسان به ۶۰ تا ۹۰ میرسد. این اعداد فرض میکنند که تماس کامل و صاف روی فولاد تمیز انجام شده است. هرگونه شکاف، انحنای سطح، آلودگی یا بافت رنگ، نیروی نگهداری را بهطور چشمگیری کاهش میدهد؛ بنابراین همیشه باید آهنربای لاستیکی را با حاشیهای بالاتر از بار واقعی مشخص کرد.
بله، با مشخصات مناسب. قرار گرفتن در معرض اشعهٔ فرابنفش (UV) باعث خاکستریشدن سطح آهنربای لاستیکی بدون پوشش و کمرنگشدن چاپ میشود؛ بنابراین باید از ذخیرهٔ مقاوم در برابر UV با پوشش سطحی قابل چاپ استفاده کرد. آزمونهای مقاومت در برابر عوامل جوی بر اساس استانداردهای ISO 4892 و ASTM G154 انجام میشود. علاوه بر این، نشانههای خودرو نیازمند نیروی نگهداری کافی برای سرعتهای جادهای هستند که معمولاً به معنای استفاده از ذخیرهٔ ناهمسان با ضخامت ۰٫۷۵ میلیمتر یا بیشتر است.
بله، در هر دو جهت. فریت چند درصد از خروجی خود را به ازای هر افزایش ۱۰ درجه سانتیگراد از دست میدهد و باندِر پلیمری زیر حدود منفی ۲۰ درجه سانتیگراد سفتتر میشود و بالاتر از تقریباً ۸۰ درجه سانتیگراد نرمتر میشود. برای آهنربای لاستیکی در درب انبار سرد یا آبوهوای گرم، باید از باندِری استفاده کرد که بهطور خاص برای این محدوده دما مشخص شده باشد، نه از نوع عمومی.
با تیغهای تیز یا گیلوتین برش دهید؛ قیچی لبههای آهنربای لاستیکی را فشار داده و باعث جداشدن لایهها میشود. غلتکها را صاف و با حمایت کافی نگهداری کنید، نه اینکه از یک لبه آویزان باشند، زیرا این ماده به مرور زمان تحت وزن خود تغییر شکل میدهد. مواد پیچیده را معمولاً میتوان یک روز قبل از استفاده زیر تختهای سنگین تراز کرد.
2026/08/20
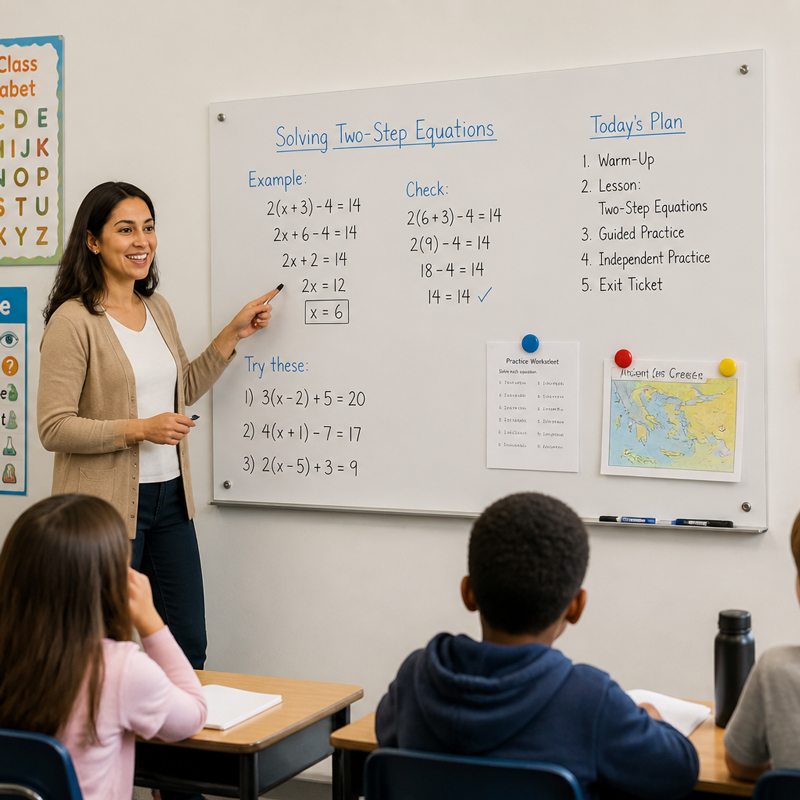
پنلهای سفیدبرد انعطافپذیر و قابل جابجایی را آزاد کنید برای آموزش، ادارات چابک، خردهفروشی، مراقبتهای بهداشتی و بسیاری دیگر. قابل برش، مغناطیسی و با گواهینامه — هماکنون نمونهٔ رایگان B2B خود را درخواست کنید.
2026/10/10
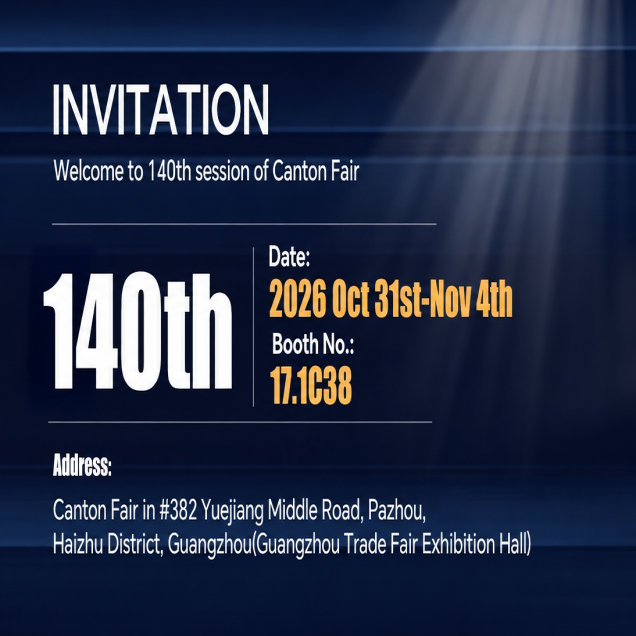
کشف مجموعه مغناطیسی بافت ۲۰۲۷ و تبلیغات انحصاری نمایشگاهی عزیزان همکاران جهانی و مشتریان ارزشمند ما، خوشحالیم اعلام کنیم که شرکت فناوری مغناطیسی شنژن U&U محدود (برند: UCMD) بهصورت رسمی در نمایشگاه شرکت خواهد کرد...
2026/08/19
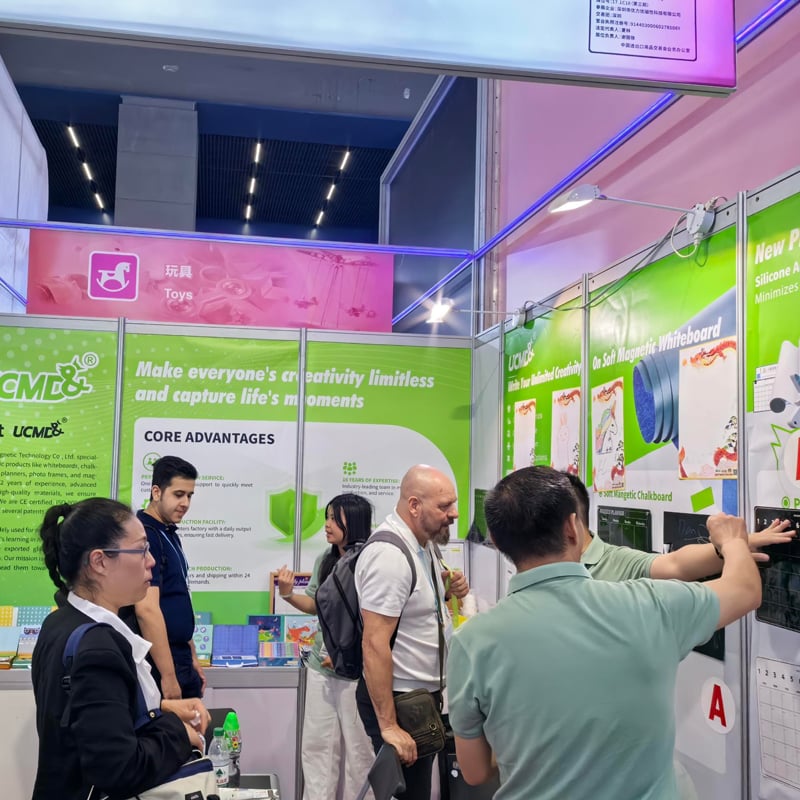
کشف کنید که یو سی ام دی® چگونه از نمایشگاه کانتون برای نمایش محصولات آموزشی و سبک زندگی مغناطیسی، ایجاد اعتماد خریداران جهانی و تقویت همکاریهای اوئیام و اودیام استفاده میکند. امروزه راهحلهای مورد تأیید و قابل سفارشیسازی ما را بررسی کنید.
2026/08/28
تعهد ما به انسانها، سیاره و صداقت در شرکت فناوری مغناطیسی شنژن یو اند یو (UCMD®)، ما باور داریم که روش تولید محصولات ما به اندازه خود محصولات اهمیت دارد. از خط تولید ما در منطقه باوآن شنژن تا دستهای...

لطفاً درباره مزایا و ویژگیهای شرکت خود به ما اطلاع دهید.

لطفاً درباره مزایا و ویژگیهای شرکت خود به ما اطلاع دهید.

لطفاً درباره مزایا و ویژگیهای شرکت خود به ما اطلاع دهید.

لطفاً درباره مزایا و ویژگیهای شرکت خود به ما اطلاع دهید.

لطفاً درباره مزایا و ویژگیهای شرکت خود به ما اطلاع دهید.

لطفاً درباره مزایا و ویژگیهای شرکت خود به ما اطلاع دهید.

